
食品包装机械自动化产线线束:UL认证与IP防护的四个验收盲区
- 食品包装机械湿区拖链线束怎么过UL与IP69K验收?
- 拆解四类隐蔽故障的成因,给出材料与结构参数,帮设备工程师避开认证与防水冲突。
去年八月,一台出口东南亚的枕式包装机在客户车间趴窝。开机八小时,主拖链内一根24V信号线绝缘层开裂,对地短路,整线报警停机。拆开拖链一看,护套表面像鱼鳞一样起皮,铜丝已见绿锈。客户第一反应是线材质量问题,我们把断口和批号拉回来查,结论很明确:线过了UL,但没人承诺过它过得了食品产线的清洗环境。这就是自动化产线线束在食品包装机械上最拧巴的地方,认证和工况两头堵。
食品包装机械对自动化产线线束发了什么难
包装机械和3C、锂电产线是两码事。这里每天要冲水,要喷碱性泡沫清洗剂,冬天进冻库,电机附近常年45℃到60℃。线束在拖链里既要跟着横封刀上下跑,又要扛住间歇喷淋。我们常说,这个场景挑线束,标准是底线,不是天花板。
常见的认证门槛有三道:UL认证(北美)、CE的机械指令与低电压指令、以及CQC。但食品厂真正在意的是能不能扛住IP69K喷淋冲洗,还有材料得符合FDA的接触要求。很多线束供应商拿出的CE证书只覆盖了低压指令,机械指令没同步做,报关就被卡。
认证达标却三个月开裂,问题出在材料搭配
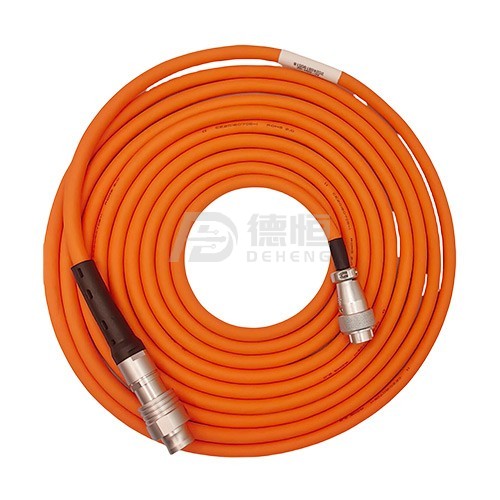
回到那台枕式包装机。那根线是PVC护套的UL认证线材,按普通自动化产线线束选型来看没毛病:电压300V,温度等级80℃。问题是消毒液。食品厂用的次氯酸钠和碱性清洗剂,PVC碰上油脂和氯,增塑剂迁出速度加快,半年寿命的料三个月就能起皮。破口位置又恰好在拖链弯折半径最小处,弯折半径只有线径的6倍,标准要求是10倍,本身就在加速疲劳。
处理方案换成了PUR护套加编织屏蔽的线束定制方案。PUR耐水解,耐油耐碱,弯折半径按线径10倍重排了走向。这批线到现在二十个月没再出同类故障。说句实在话,这条产线真正花钱买的不是那根线,是拖链槽钢走向跟着改的那两个支架。
拖链线束在食品区的三个隐藏验收点
我们常遇到设备厂和终端用户在这里扯皮。有三个点验收表上基本看不到,但出问题就跑不掉。
- 屏蔽覆盖率。包装机上变频器、伺服驱动器多,PWM干扰强。编织屏蔽覆盖率低于85%,伺服信号反馈就开始飘。认证没规定覆盖率数值,验收时需要量。
- 耐清洗循环。不少外资包装厂会做72小时盐雾加500次喷淋验证,没写进技术协议,却是清洁度审核的一票否决项。
- 拖链弯折随影。拖链内的线束是残值,不是选完型就能高枕无忧。弯折500万次后,薄弱点不在整根线,在夹具端头3到5厘米。
将标称参数写进技术协议的具体做法
给采购和设备工程师一句直白话:技术协议里文字写“符合CE/UL”没有任何用,要写数值与试验方法。可以写上:拖链弯折不低于500万次,按VDE 0250或企业实测标准;耐碱性清洗液按制造厂消毒剂溶液浸泡168小时后,绝缘电阻不低于100MΩ/500V DC。线束供应商未必会照单全收,但这几行字能把后面三年的故障账先算个底掉。
顺便说下线束和连接线这些附件的选择,别嫌分供方多。整线的可靠性通常是那个屏蔽接头、那个金属电缆固定头拖后腿,并不是整条线本身。
常见问题
UL认证和IP69K防护可以一起要求吗?
可以,但属于两套评价体系。UL是关于电气安全与材料的系列认证,IP69K是IEC 60529的防护等级。签合同时要明确要求供应商同时提供UL认证编号与IP试验报告,两者不能相互替代。
食品产线线束是否一定需要FDA认证?
不是整根线都要。FDA CFR 21主要是材料接触合规,符合的是线缆护套或非金属接头物料。通常发漂白清洗区、或发生意外接触的部位,要求护套材料满足相应迁移测试即可。
相关阅读
相关产品推荐
需要按设备工况选型或来图来样定制?联系我们获取选型建议与报价