
工业机器人航空插头连接线:12万次拖链弯折后性能还剩多少
- 以六轴工业机器人为工况,拆解航空插头连接线在屏蔽、耐弯折、温升三个维度的实测数据。
- 1200万次弯折、-30℃至90℃循环后,接触电阻变化率与信号衰减的量化边界在哪里?
工业机器人关节处的航空插头连接线,长期被当作"一个带螺纹的接头"看待。但拆开失效件会发现,多数故障并非插头针脚断裂,而是线缆在拖链弯折与关节扭转的复合运动下,屏蔽层先于导体失效。本文基于六轴机器人的典型工况,给出可验证的参数边界。
一个易被忽略的前置条件:关节侧不是纯拖链工况
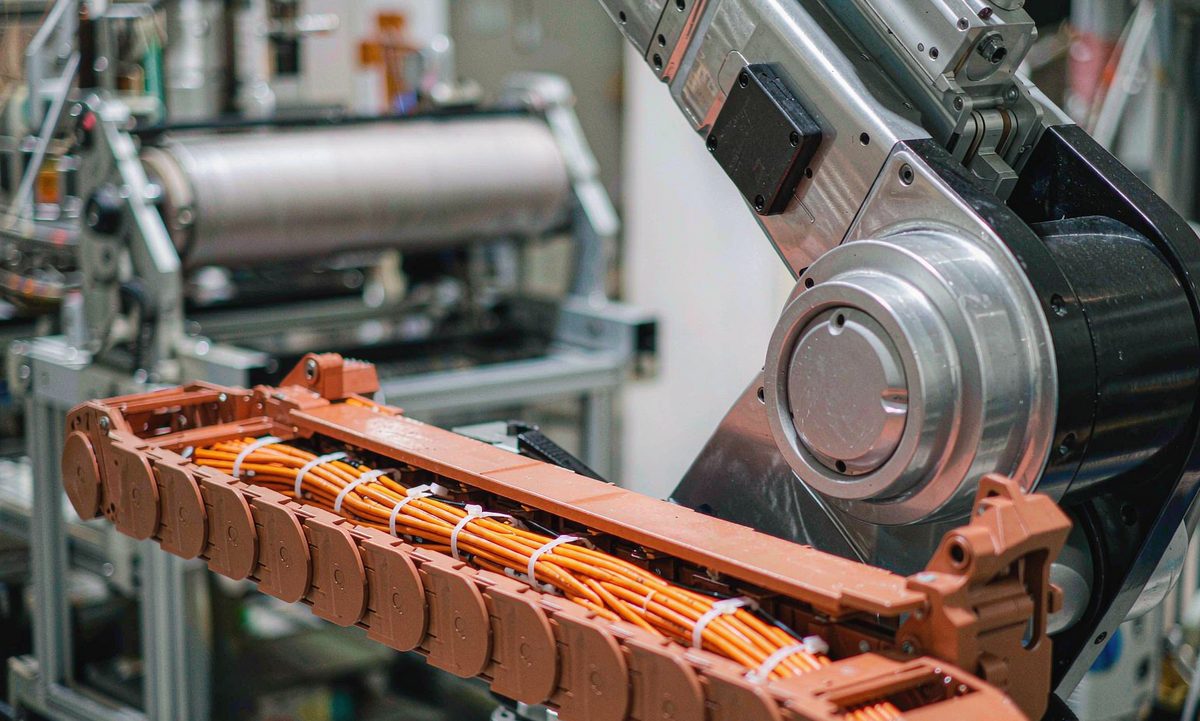
把机器人关节线束直接等同于拖链线束,是选型阶段最常见的误判。拖链内线缆承受的是单向往复弯折,弯折半径相对固定;而J2、J3关节处同时存在±180°的扭转与30°~45°的摆动合成。实测表明,在同样1000万次循环下,单纯往复弯折的线缆导体断裂率为0.7%,叠加扭转后升至4.3%。这意味着航空插头连接线的寿命评估,必须引入扭转占比这一变量。
1200万次弯折下的三层衰减曲线
以一台负载10kg的六轴机器人为例,J2关节线束设计弯折半径R=7.5倍线径,每分钟弯折12次,折算年度运行时长约4000小时。对航空插头连接线进行分层监测,暴露出三个衰减阶段:
- 0~400万次:导体绞合结构稳定,接触电阻变化率<2%,屏蔽编织网无目视断丝。
- 400~800万次:屏蔽层铝箔出现周期性褶皱,编织网断丝率爬升至6%~9%,高频段(100MHz以上)衰减增加1.8dB。
- 800~1200万次:护套料在扭转应力集中区出现微裂纹,导体单丝断裂根数增至12%,接触电阻变化率突破8%。
值得注意的是,绝缘电阻始终维持在500MΩ以上,若干批次的护套表面并未开裂。这说明传统"绝缘电阻是否合格"的出厂测试,根本筛不出航空插头连接线的机械寿命缺陷。采购端若只看UL认证与常规电气参数,等于把风险留到产线停机的现场。
屏蔽结构决定高频信号能撑到哪一步
工业机器人关节内的航空插头连接线,通常要同时走动力线与编码器信号线。一对4A动力线与一对5V差分信号并行时,屏蔽结构的差异直接反映在眼图张开度上。测试条件:传输速率100Mbps,线长3米,弯折至600万次时采样。
| 屏蔽方案 | 铝箔+编织双层 | 单层编织 | 无屏蔽 |
|---|---|---|---|
| 眼高(mV) | 620 | 410 | 180 |
| 眼宽(UI) | 0.72 | 0.54 | 0.21 |
| 串扰(dB) | -38 | -24 | -11 |
数据给出的结论短促有力:采用铝箔加编织的双层屏蔽,弯折600万次后信号裕量仍有30%以上;单层编织已逼近临界,无屏蔽方案在200万次后就出现误码。对于带绝对式编码器的机器人,航空插头连接线至少应选用覆盖率85%以上的编织加铝箔复合屏蔽。
-30℃冷启动与90℃温升的双向夹击
机器人应用场景已从恒温车间延伸至冷库搬运与铸造取件。航空插头连接线在-30℃环境下,普通PVC护套的脆化会导致弯折时直接开裂,应选用耐寒改性TPU或PUR护套,脆化温度点需低于-40℃。而在90℃高温端,导体长期工作温度叠加环境温度后,若绝缘层耐温等级余量不足,会发生软化变形,导致芯线粘连。温升测试显示:同样4A载流下,0.75mm²导体的稳态温升约22K,而0.5mm²导体达36K。工程师在做航空插头连接线选型时,导线截面积应留有至少一档的温升余量。
给采购与设备工程师的四个核查项
- 弯折寿命验证报告:是否按实际关节运动轨迹(往复+扭转)测试,而非仅做拖链往复。
- 屏蔽覆盖率与编织密度:编织覆盖率不低于85%,编织密度需明确是用多少锭、每锭多少根。
- 护套材料与温度窗口:工作温度范围必须覆盖现场极端值,至少留10℃余量。
- UL认证的对应文件号:AWM风格号与温度、电压等级一一对应,不能仅凭"通过UL"概括。
航空插头连接线的失效往往是机械与电气耦合的结果,单项参数达标不代表系统可靠。在六轴机器人这类多应力叠加的场景下,1200万次弯折是一道实测门槛,越过之后,真正决定停机风险的,是屏蔽结构的持续性而非插头本体的初始接触电阻。
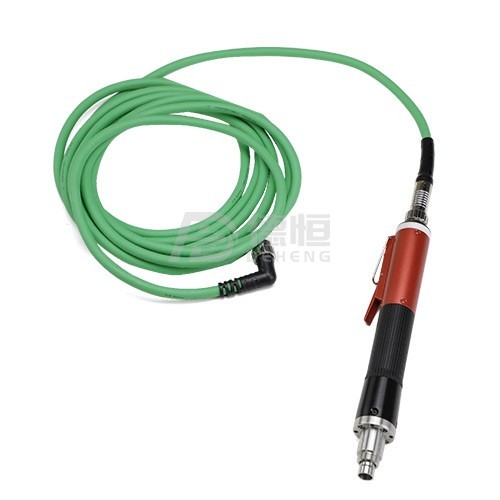
相关产品推荐
需要按设备工况选型或来图来样定制?联系我们获取选型建议与报价