
伺服电批连接线选型避坑:弯折寿命与信号完整性的真实账本
- 工业机器人上伺服电批连接线怎么选?
- 从弯折寿命、屏蔽覆盖率到认证要求,用具体案例和参数账本,讲透选型时最容易被忽略的隐性成本和故障根源。
去年在常州一家做减速器壳体的厂里,调试工程师跟我视频,拿着一条爆了屏蔽层的伺服电批连接线,嘴里嘟囔:“这线换上去才三个月,芯线没断,信号先丢了。”地上已经躺了三条同样位置、同样症状的废线,弯折半径都卡在固定端头外50mm的位置。这不是偶发故障,是选型时弯折半径和屏蔽结构拿错账本的标准结局。
伺服电批连接线在工业机器人上,说白了就是个“又传动力又传信号”的复合角色——电批的启停、扭矩设定、转速反馈,全指望着里面的信号对绞线在拖链里来回滑移时还能把脉冲数清楚。
拖链里的第一个坑:弯折半径不是“供应商说了算”
我们常遇到客户直接拿供应商样本上的“弯折半径7.5×外径”就套到机器人第六轴末端,结果线还没满100万次就报了编码器通讯异常。工业机器人手腕那块的拖链比机身上的更狠,空间小、加速度大,实际动态弯折半径往往压到固定电缆的六成左右。中心值给一个参考:伺服电批连接线在机器人手腕内走线时,动态弯折半径取8×D~10×D是出实话的指标——不是供应商拍胸脯的极限值,是批量换线周期账算得过来的值。
如果线径10mm,那弯折半径得留到80~100mm,很多现场骨架塞不下,这时不换线就得换走线路径,没有第三条路。
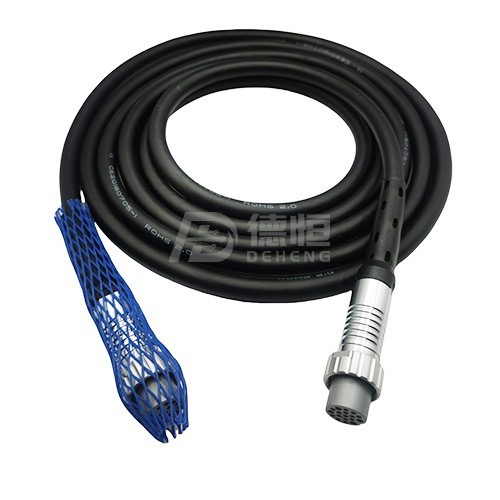
屏蔽覆盖率不只看百分比,还得看包覆方式
伺服电批的扭矩信号属于毫伏级弱信号,压在几百伏的伺服动力线旁边。屏蔽层拿85%编织密度的铜网只是在雷达图上好看,真正卡人的是包覆层贴合度。客户问得最多的是:“为什么标90%屏蔽还压不住毛刺?”十有八九是编织网下面那层铝箔松了——拖链一弯,铝箔起褶皱,高频段屏蔽效能掉两档,20kHz以下的共模噪声兜不住。
我通常建议:伺服电批连接线的信号对线采用铝箔+编织复合屏蔽,铝箔覆盖率别低于100%,编织给到85%以上。这是花钱不多的硬指标,比选贵的绝缘料值。
UL认证不是盖章就行,看标准号
三月遇到一个集成商,机器人出口欧洲,整机验收时卡在电气柜这一关。查了几轮,问题出在电批连接线上——他们的UL认证标注的标准是UL AWM,这是电器内部布线认可的工艺标准,不等于电缆的完整认证。出口项目的伺服电批连接线,认的是UL 2586或者UL 20233这类电缆层级标准,前者针对工业机器人用电缆,后者才是拖链场景。认证号对不上,整个电柜得开箱重走查线链路。
说句实在话,找线束定制供应商时,直接让他们把认证号贴出来,翻开对应标准看范围。比看展厅里挂的牌匾真实。
接口端的一个隐性成本:压接还是焊接
客户曾经在生产现场做过一次账:压接结构的伺服电批连接线,用了七个月,插头内部焊杯处断芯三次;改用压接+尾夹一体式结构后,弯折到1600万次才换线。压接端子不算什么高新技术,贵的是那句“压接模具匹配线径、银层厚度不低于1.5μm”的工艺要求。
这部分的隐形成本不在线缆本身,在整条连接线的在线检测——每条下线前面都得做拉力测试,拉力值6N~10N看线径。很多原厂件就是在这个小模具吃掉了利润差。
一段真实账本给结尾
看两个数的差距:不良供应商的固资维护周期均值是八个月左右,每回停机换上2条、报废3条,加调试人工,单次成本约800元;正规结构用满32个月换线,单月巡检一遍通讯丢包率。按两条产线、六根电批轴去算,账面上年省十万出头,不靠单价压低,全靠弯折和屏蔽的基础账算清楚。
常见问题
伺服电批连接线弯折寿命怎么验证不走假?跑第三方检测,选择拖链负载下的实际弯折直径和填充率,看报告里弯折夹具的行程图,上面得标弯折频率和介质张力,参数缺项的寿命数字不采纳。
信号端和动力端分别用什么线径?伺服电批动力线常用0.75mm²~1.0mm²,视电流整定;信号对绞线一般取0.2mm²~0.3mm²,差动传输走0.2mm²够了,走绝对式编码器信号得查屏蔽电阻匹配。
批量走线的机器人应用有什么稳妥的寿命参考?以工业机器人拖链场景为例,弯折寿命按≥1000万次做常规量产要求;从现场数据看,过了1000万次往1500万次走的线,通常是拖链选用带导向槽结构的产品,与工艺没有明确分界。
相关阅读
相关产品推荐
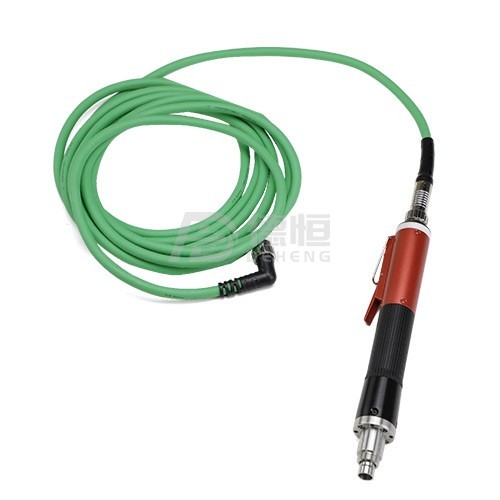
需要按设备工况选型或来图来样定制?联系我们获取选型建议与报价