
耐弯折线束在锂电PACK产线:1500万次动态弯折与300V耐压如何兼得
- 锂电PACK产线的振动、油污与高压环境对线束提出苛刻要求。
- 本文拆解一款耐弯折线束如何在1500万次拖链弯折后仍保持300V耐压与信号完整,给出导体、护套与屏蔽层的量化选型逻辑。
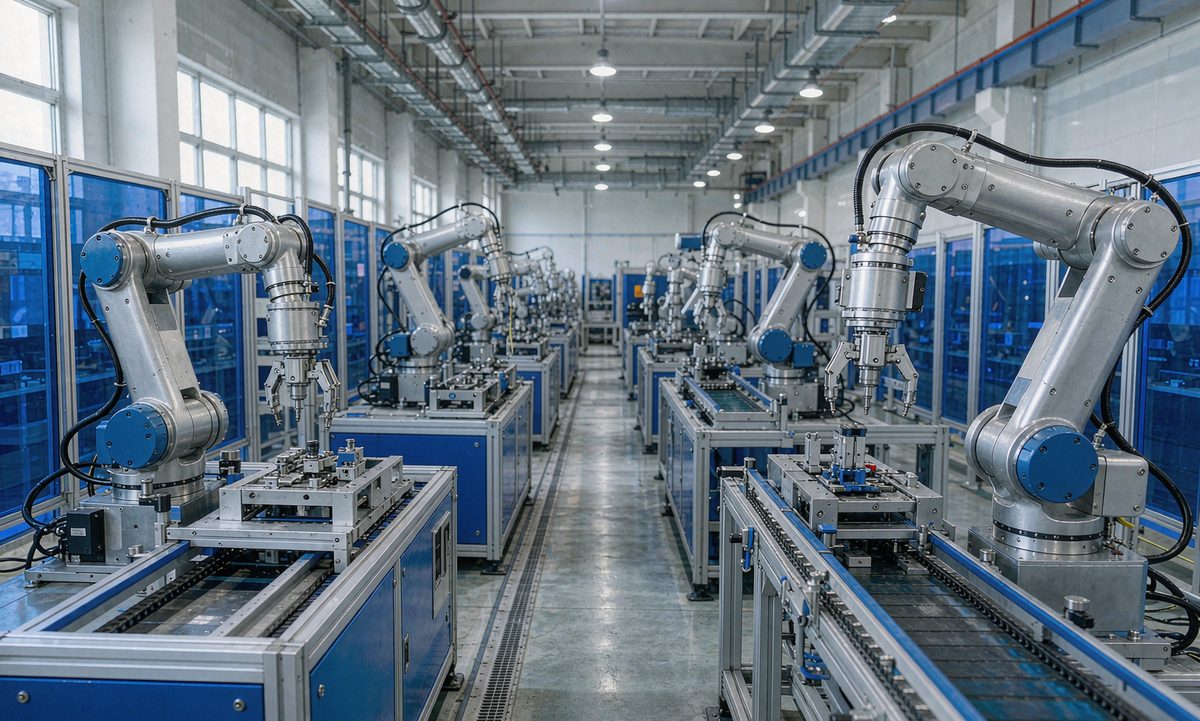
锂电PACK产线的工况远比通用自动化产线苛刻:电芯模组段有持续微振动,Busbar焊接工位存在金属飞溅,EOL测试环节又要求线束承受300V以上直流耐压。更麻烦的是,用于模组抓取与极耳检测的拖链线束,每天要经历3万次以上往复弯折。普通PVC线束在300万次弯折后,绝缘层就会开裂,导致耐压击穿。
那么,一款合格的耐弯折线束如何在1500万次动态弯折后,仍守住300V耐压和信号完整性?我们从导体、护套、屏蔽三个层面拆解。
一、导体:0.08mm单丝与束绞节距的博弈
导体是耐弯折性能的第一道门槛。常规线束采用0.15mm或0.20mm单丝,弯折时应力集中在单丝表面,裂纹扩展快。将单丝直径降到0.08mm,同样截面积下导体根数增加,柔韧性显著提升,但成本上升约18%。
更关键的参数是束绞节距。节距过大,弯折时内外层导体位移行程不一致,容易断丝;节距过小,导体刚性反而增加。在锂电PACK产线的实测中,束绞节距控制在绞合外径的8~10倍时,1500万次弯折后断丝率低于0.5%。
抗拉加强件的取舍
部分工程师喜欢在导体旁加芳纶丝作为抗拉元件。但在动态弯折场景中,芳纶丝与铜丝模量差异大,反而会造成局部应力集中。除非线束需要承受悬挂自重,否则建议去掉填充加强件,让导体自身承担弯折变形。
二、护套:PUR与TPE在电解液环境下的差异
锂电PACK产线常见电解液(六氟磷酸锂)泄漏风险,护套材料必须耐化学腐蚀。PUR护套耐磨优异,但在长期接触电解液后硬度上升,弯折寿命衰减约30%。TPE护套耐化学性更好,但抗撕裂强度偏低。
| 护套材料 | 1500万次弯折后状态 | 耐电解液(500h) | 建议场景 |
|---|---|---|---|
| PUR | 表面微裂,硬度+8 Shore A | 质量变化+12% | 无电解液飞溅区域 |
| TPE | 无裂纹,硬度+3 Shore A | 质量变化+4% | 注液/化成工位 |
| PUR+TPE双层 | 无裂纹,硬度+2 Shore A | 质量变化+3% | 全部动态弯折工位 |
对于注液、化成等电解液风险高的工位,耐弯折线束的护套建议采用PUR外层+TPE内层复合结构。外层PUR提供耐磨与抗撕裂,内层TPE阻隔电解液渗透。
三、屏蔽:300V耐压下如何挡住30V/m电磁骚扰
锂电PACK产线的EOL测试环节,周围有大量变频器与焊接电源,电磁骚扰场强可达30V/m。同时,线束可能承载300V直流耐压测试。屏蔽层必须同时满足低转移阻抗和高耐压。
- 编织屏蔽:镀锡铜丝编织密度≥85%,转移阻抗在1MHz下≤50mΩ/m。注意编织丝径不宜超过0.12mm,否则弯折时易刺穿绝缘。
- 铝箔屏蔽:必须搭配泄流线,否则弯折后铝箔断裂导致屏蔽失效。泄流线建议与导体同绞,避免单独走线。
- 耐压隔离:屏蔽层与导体之间需增加一层0.05mm PET带,绕包重叠率≥50%,确保300V耐压无击穿。
实测数据:双层屏蔽(铝箔+编织)的耐弯折线束在1500万次弯折后,转移阻抗上升不超过15%,300V耐压测试仍能通过。
四、连接器端接:弯折寿命的木桶短板
很多工程师把注意力放在线材上,忽略了连接器端接。锂电PACK产线常用M8或M12连接器,端接处是应力集中区。压接不良会导致弯折100万次内断芯。
建议采用压接+超声焊接双重端接工艺:压接提供机械强度,超声焊接降低接触电阻。端接后需通过500次弯折的拉力保持测试,拉力衰减不超过10%。
拖链安装的半径底线
无论线束本身多耐弯折,安装半径低于线径的7.5倍时,寿命会断崖式下降。锂电PACK产线拖链的弯曲半径通常为75mm~100mm,选型时需预留20%余量。
总结:锂电PACK产线用的耐弯折线束,核心是导体单丝≤0.08mm、护套复合结构、屏蔽层抗弯折设计、端接双工艺,以及安装半径不低于线径7.5倍。这五个参数共同决定了1500万次弯折与300V耐压能否同时成立。
相关产品推荐
需要按设备工况选型或来图来样定制?联系我们获取选型建议与报价