
自动化产线线束选型:锂电PACK产线500万次弯折的可靠性逻辑
- 锂电PACK产线机器人第7轴拖链处,自动化产线线束失效周期常短于3个月。
- 本文从动态弯折寿命、耐压等级、抗干扰屏蔽三维度,拆解导体绞距、护套材料与连接器锁紧力对MTBF的影响,并给出弯折测试标准与选型判定表。
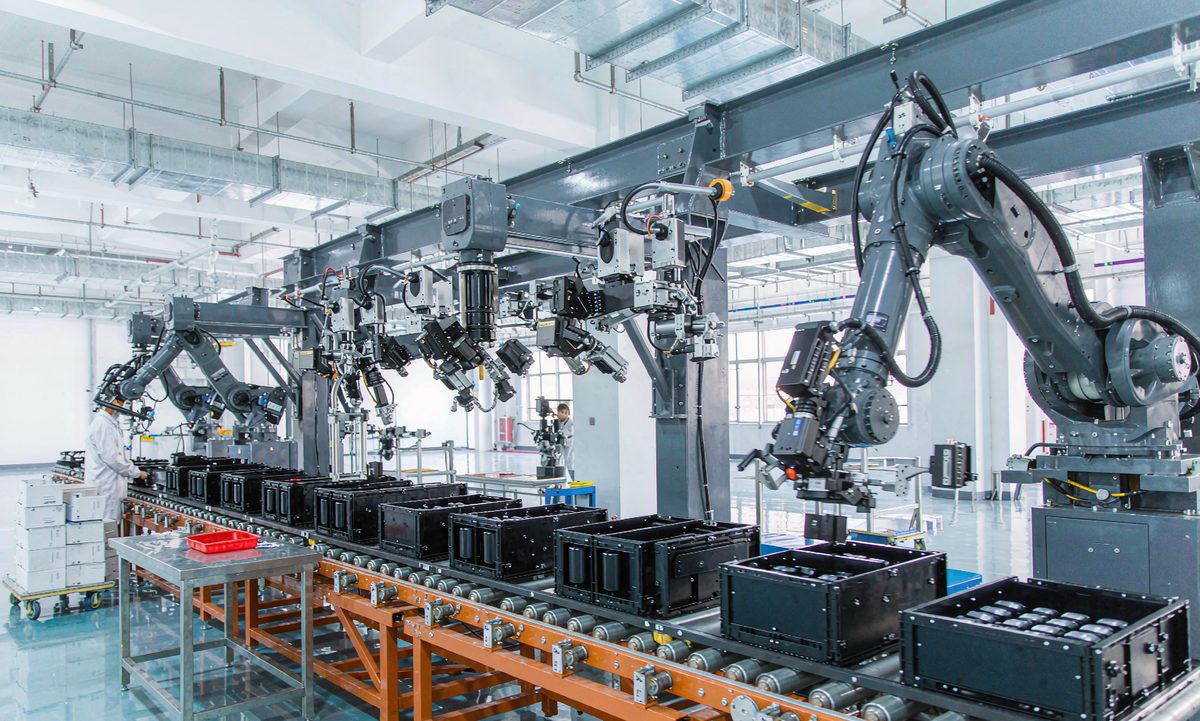
在锂电PACK自动化产线中,模组堆叠、极耳焊接、螺栓拧紧工位密集布置六轴机器人,第7轴外部线束随手臂做高重复度弯折运动。多数PACK车间统计显示,普通柔性线缆在该工况下失效周期仅60至90天,其中70%故障点集中在拖链弯曲半径内侧的导体断裂与屏蔽层破损。自动化产线线束的寿命短板,已成为整线OEE提升的隐形瓶颈。
弯折寿命不是宣传值:动态工况下的失效解剖
线缆厂商常给出“1000万次弯折”实验室数据,测试条件多为无张力、单一平面、室温25℃。但PACK产线现场存在三个实际偏离:一是拖链内多根线束并行走线,相互挤压产生附加剪切应力;二是车间温度波动(注液区邻侧常达35至40℃),PVC护套加速硬化;三是机器人节拍变化导致弯折频率时快时慢,高低频交变对绞合导体的疲劳损伤并非线性叠加。
以50mm最小弯曲半径、400mm行程、30次/分钟为例,实际等效弯折超过1500万次/年。若导体采用普通束绞结构,单丝直径0.08mm、绞距12倍,铜丝表面在循环应力下迅速加工硬化,断裂伸长率从初始25%降至8%以下,第250万次时即出现首根单丝断裂。因此,针对锂电PACK高频往复工位,自动化产线线束的导体结构必须采用复绞+同向绞合设计,绞距控制在8至10倍,单丝直径降至0.05至0.06mm,以分散弯曲应变。
耐压与载流:被忽视的热-力耦合风险
PACK产线常见DC 48V动力回路与AC 380V设备供电混行,线束耐压等级不能只按系统电压一刀切。当自动化产线线束在拖链中承受弯折时,绝缘层反复拉伸压缩,介电强度逐渐下降。若同时承载大电流,导体温升使护套软化,进一步加剧机械磨损。
采购与设备工程师可用简洁公式初判:动态弯折工况下,长期工作温度须低于护套额定温度的70%,载流量需按静态值的60%降额。例如,一款105℃辐照交联PE护套线,在弯折半径50mm持续运行下,导体温度实测常比静态工况高15至20K,降额系数应取0.55。对于0.75mm²截面的动力线,静态载流约12A,动态应控制在6至7A,否则寿命曲线会陡降。
抗干扰:编码器与总线信号的真实较量
锂电PACK产线中,拧紧枪与视觉系统大量使用EtherCAT、Profinet总线,传输速率100Mbps。自动化产线线束若缺乏有效屏蔽,变流器产生的共模干扰会在总线信号上叠加尖峰,造成丢包或扭矩数据跳变。
行业应用数据表明,普通铝箔屏蔽线缆在30V/m场强下,2MHz至30MHz频段共模抑制比不足30dB,容易触发通信报警。更为可靠的方案是双层屏蔽:内层铝塑复合带+排流线,外层镀锡铜编织网,编织覆盖率≥85%,转移阻抗在10MHz时低于10mΩ/m。同时,总线信号对线与动力线之间应保持至少100mm间距,线束内部将高、低压线分仓布置,中间加金属隔板。
一个可复用的动态选型判定表
结合多个PACK产线改造项目的实测数据,整理以下快速判定参考。测试标准参照GB/T 5023与UL 758动态弯折试验方法,弯曲半径取线径5倍,行程400mm。
| 性能维度 | 基本满足 | 高可靠验证值 |
|---|---|---|
| 动态弯折次数 | ≥300万次 | ≥800万次 |
| 导体绞距 | ≤12倍 | ≤9倍 |
| 护套材料 | PVC | PUR或辐照交联PE |
| 屏蔽形式 | 单层铝箔 | 铝箔+镀锡铜网,覆盖率≥85% |
| 工作温度/额定温度 | ≤80% | ≤70% |
| 连接器端子压接 | 拉力≥50N | 拉力≥80N,镀金层≥0.5μm |
需要提醒的是,弯折寿命离散性很大,同批次线束偏差可达±40%。建议在产线改造前,定向抽取自动化产线线束样品进行实际拖链模拟测试,循环频率按现场节拍设置,直至失效并记录断丝位置。只有把弯折寿命、耐压余量、抗干扰指标同时量化到验收文件,才能真正将PACK产线的停机风险前移可控。
相关产品推荐
需要按设备工况选型或来图来样定制?联系我们获取选型建议与报价